ডিনসেন মেটালপ্রতিষ্ঠানটি ধাতু প্রক্রিয়াকরণ এবং স্টেইনলেস স্টিল পণ্যের ক্ষেত্রে প্রতিশ্রুতিবদ্ধ। এটি বিভিন্ন ধাতু প্রক্রিয়াকরণ পদ্ধতিতে পারদর্শী এবং স্টেইনলেস স্টিলের ফিক্সিং পণ্য, ক্ল্যাম্প, জয়েন্ট, কাপলিং, পাইপ ও ফিটিংস ইত্যাদির গবেষণা, উন্নয়ন এবং উৎপাদনে উল্লেখযোগ্য ফলাফল অর্জন করেছে। এটি বাজারে উচ্চ-মানের এবং বৈচিত্র্যময় ধাতব পণ্য নিয়ে আসে এবং এর উচ্চ-মানের পণ্য গুণমান ও সূক্ষ্ম কারুকার্যের মাধ্যমে শিল্পে একটি ভালো খ্যাতি প্রতিষ্ঠা করেছে।
ধাতু প্রক্রিয়াকরণ, উদাহরণস্বরূপ ক্ল্যাম্প পণ্য নিয়ে
১. কাঁচামাল
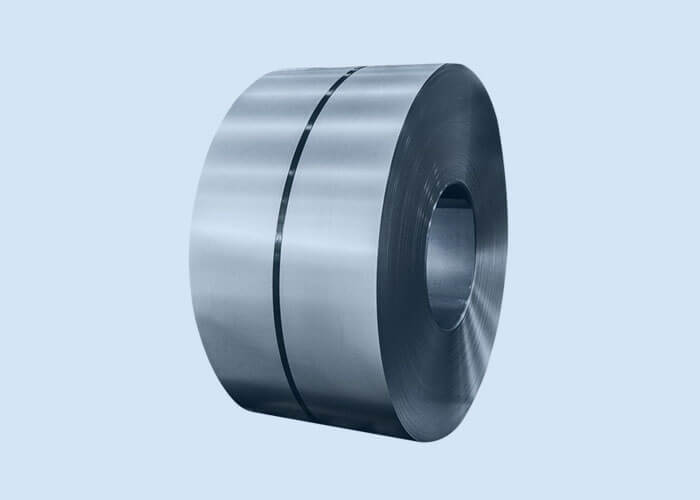
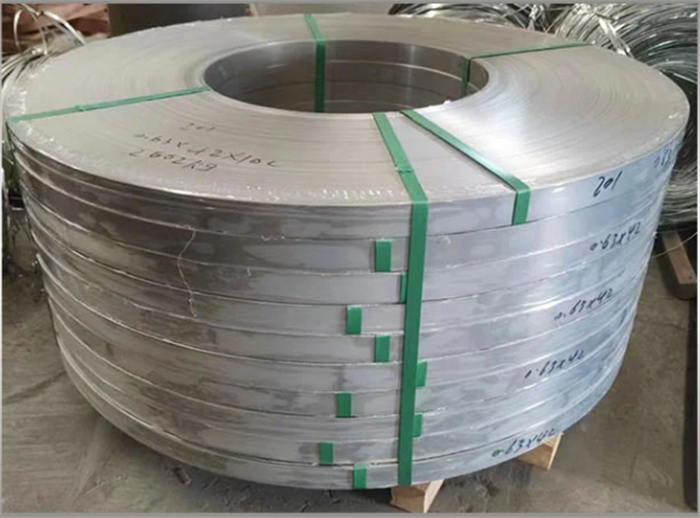
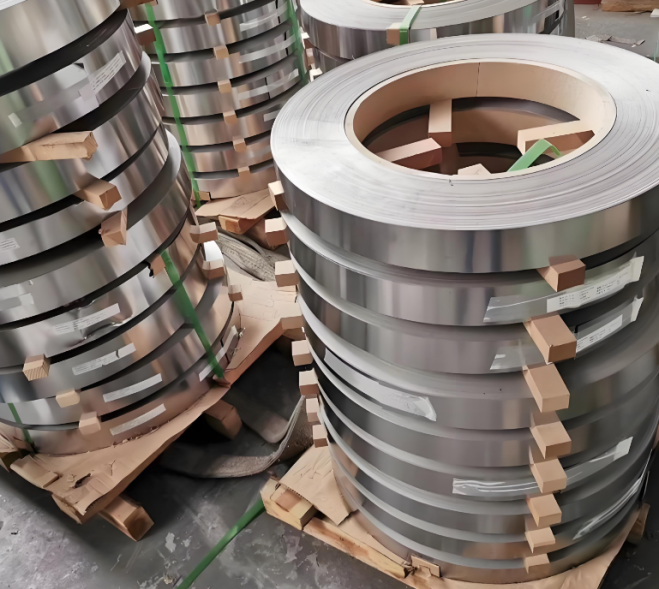
কাঁচামাল নির্বাচন: প্রচলিত উপকরণগুলো হলো স্টেইনলেস স্টিল (যেমন ৩০৪, ৩১৬), কার্বন স্টিল (কিউ২৩৫) বা গ্যালভানাইজড স্টিল স্ট্রিপ, যা ক্ষয় প্রতিরোধ ক্ষমতা, শক্তি এবং খরচের প্রয়োজনীয়তা অনুযায়ী নির্বাচন করা যেতে পারে।
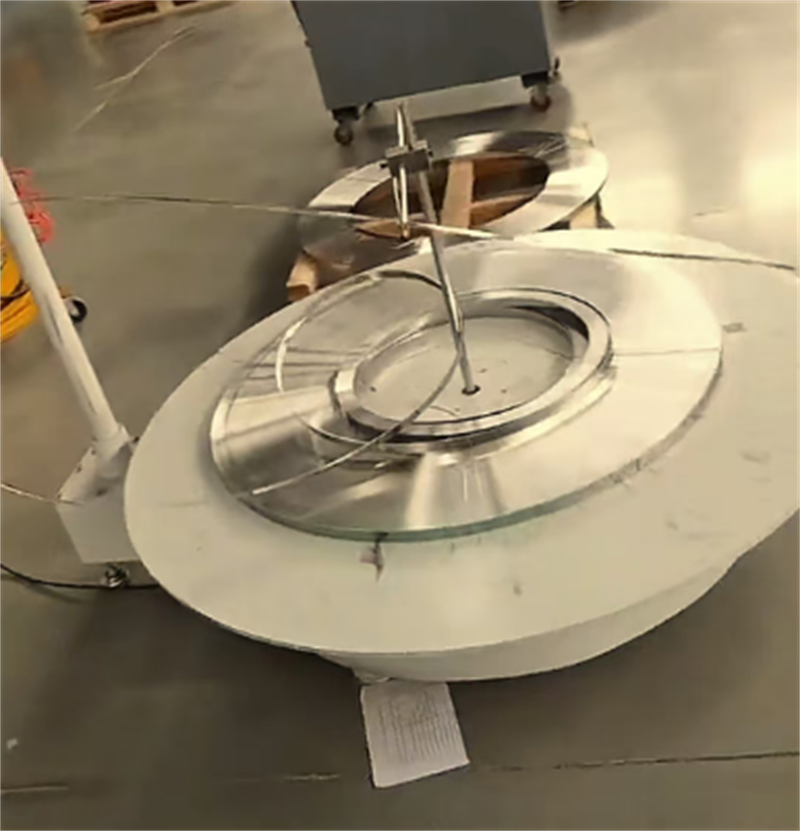
স্টিল স্ট্রিপ স্লিটিং: মাত্রিক নির্ভুলতা এবং প্রান্তের সমতলতা নিশ্চিত করার জন্য একটি স্লিটিং মেশিনের সাহায্যে বড় স্টিল স্ট্রিপকে প্রয়োজনীয় প্রস্থে (যেমন ১০ মিমি, ১২ মিমি) কাটা হয়।
২. ছাপ দেওয়া
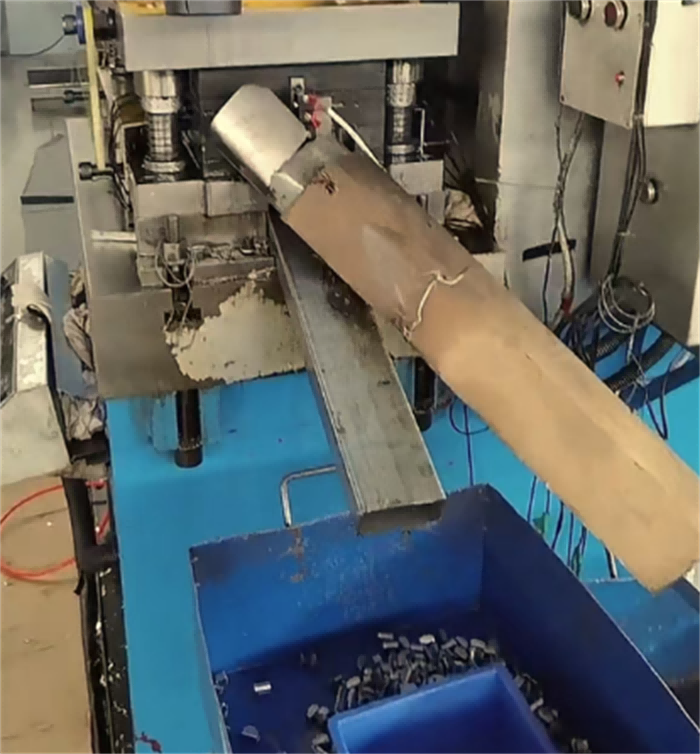
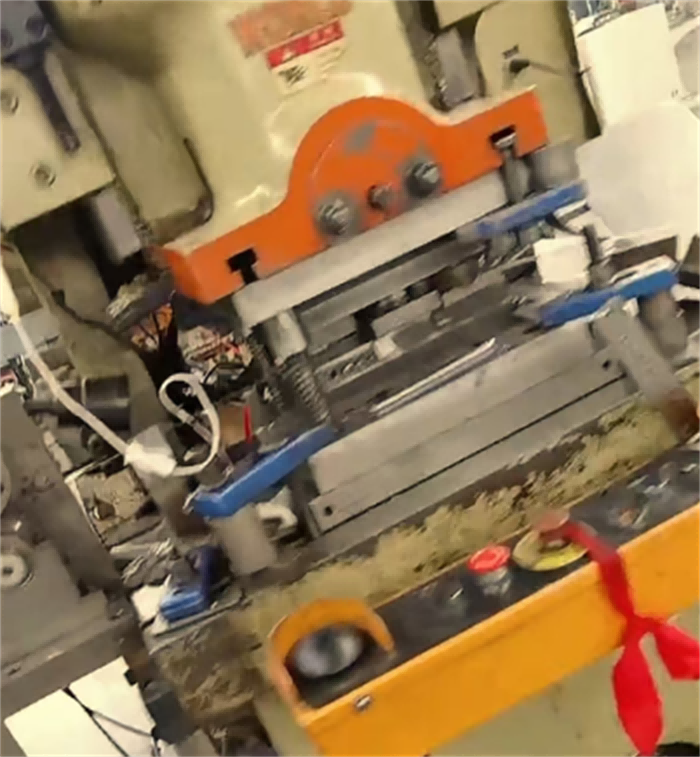
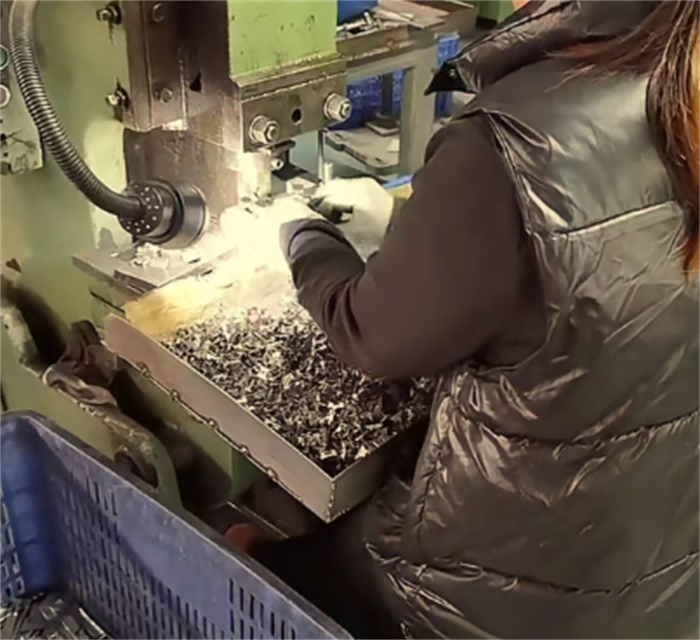
স্ট্যাম্পিং ডাই ডিজাইন: থ্রোট ক্ল্যাম্পের ধরন (যেমন ওয়ার্ম টাইপ, বোল্ট টাইপ) অনুযায়ী ডাই ডিজাইন করে থ্রোট ক্ল্যাম্প বডি (স্টিল বেল্ট), লকিং ইয়ার, থ্রেডেড হোল এবং অন্যান্য কাঠামো পাঞ্চ করে বের করতে হয়।
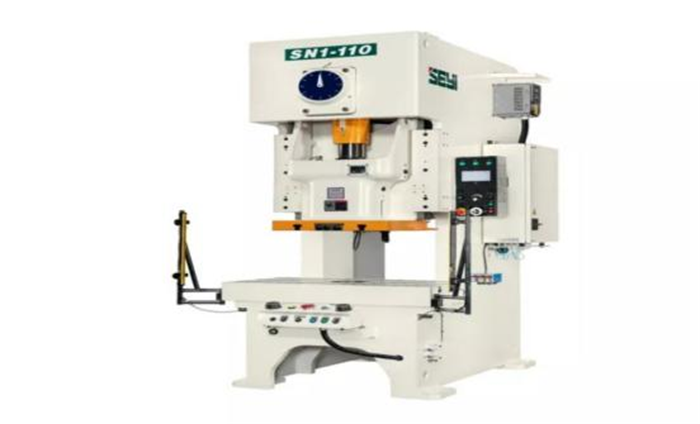
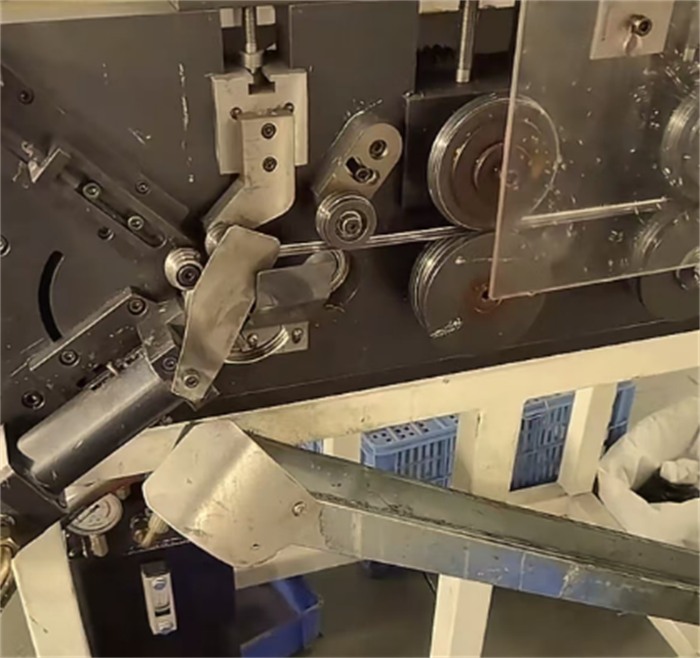
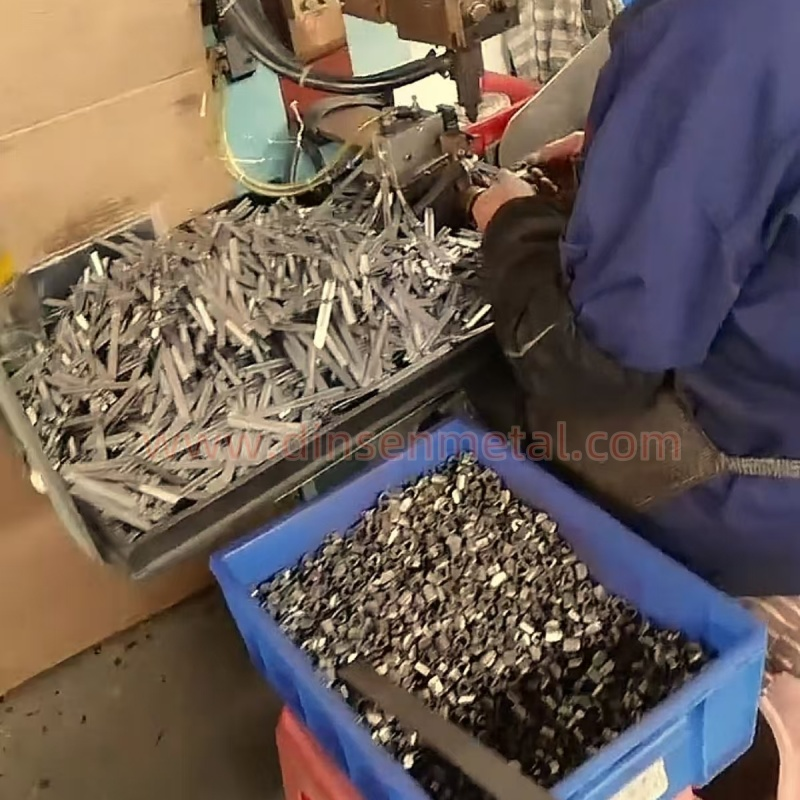
স্টিল বেল্ট স্ট্যাম্পিং: একটি পাঞ্চ প্রেস এবং একটি কন্টিনিউয়াস ডাই ব্যবহার করে স্টিল বেল্টকে দাঁতের নকশাসহ (ঘর্ষণ বাড়ানোর জন্য) একটি রিং বেল্টে স্ট্যাম্প করা হয় এবং লকিং মেকানিজম (যেমন ওয়ার্ম গিয়ার গ্রুভ বা বোল্ট হোল) প্রস্তুত করা হয়।
৩. ঝালাই
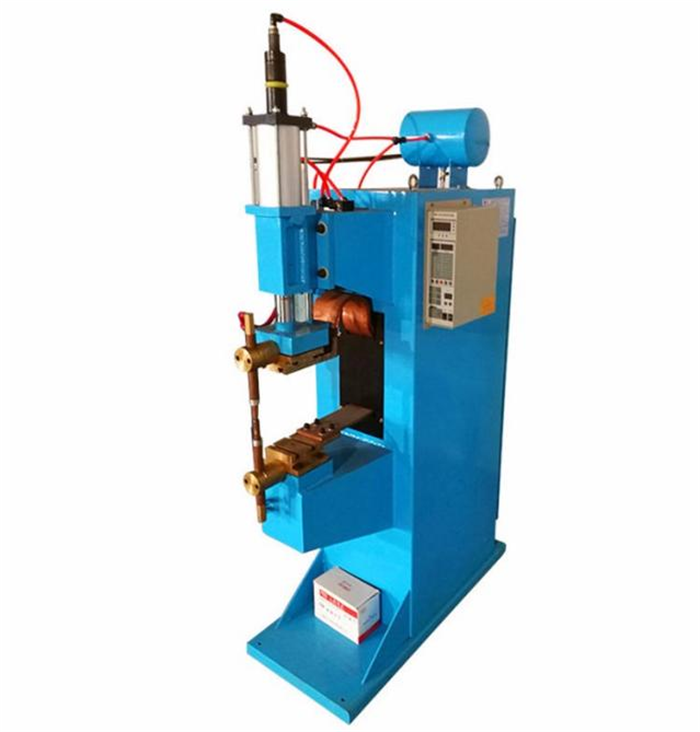
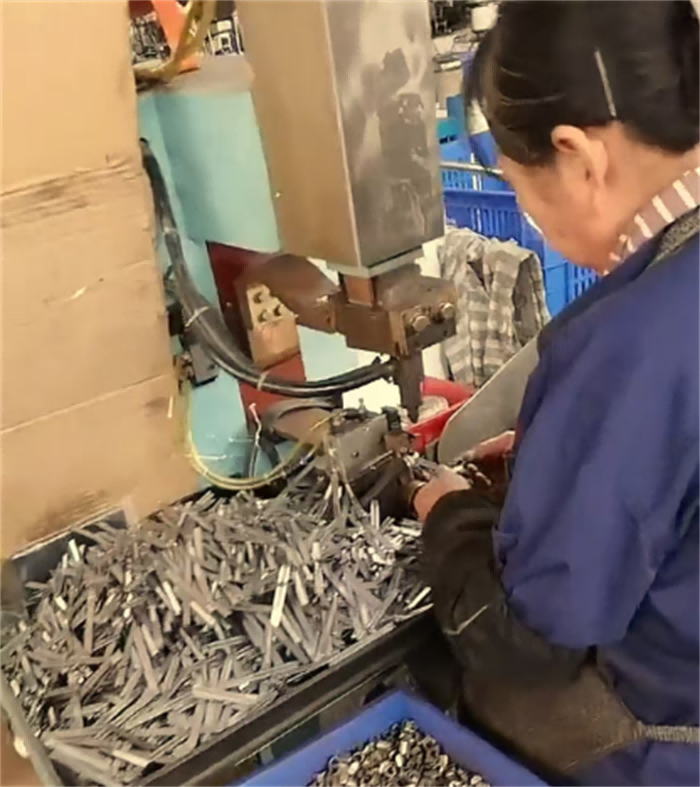
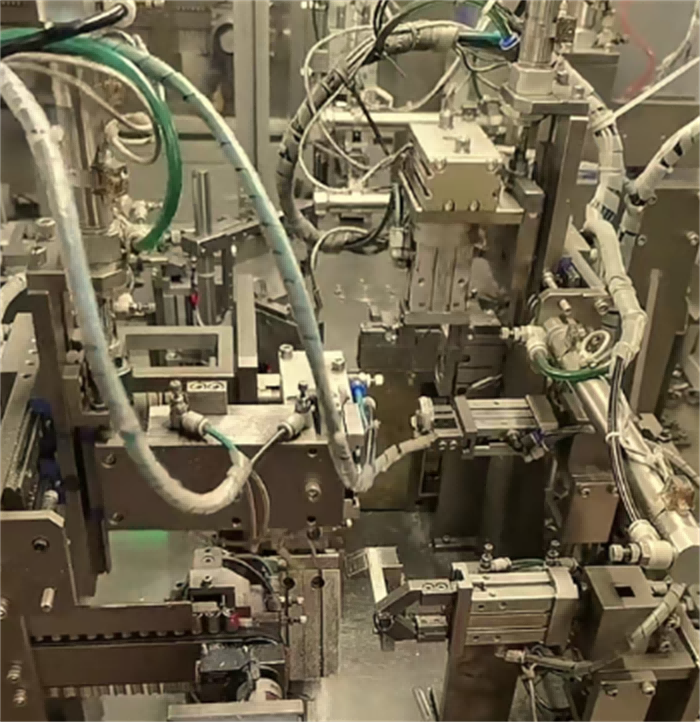
স্পট ওয়েল্ডিং/লেজার ওয়েল্ডিং: ওয়েল্ডের শক্তি এবং বুর-মুক্ত অবস্থা নিশ্চিত করার জন্য লকিং মেকানিজম (যেমন ওয়ার্ম সিট, বোল্ট বেস) স্টিল স্ট্রিপের সাথে ওয়েল্ড করে স্থির করা হয়।
স্বয়ংক্রিয় ওয়েল্ডিং: কার্যকারিতা এবং ধারাবাহিকতা উন্নত করার জন্য রোবট লেজারের সাহায্যে উচ্চ-নির্ভুল থ্রোট ক্ল্যাম্পগুলো ওয়েল্ড করা হয়।
৪. পৃষ্ঠতল প্রক্রিয়াকরণ
ইলেকট্রোপ্লেটিং/স্প্রেয়িং: কার্বন স্টিলের উপকরণগুলিতে মরিচা প্রতিরোধের জন্য ট্রিটমেন্ট করার প্রয়োজন হয়, যেমন জিঙ্ক প্লেটিং (সাদা জিঙ্ক, রঙিন জিঙ্ক), নিকেল প্লেটিং বা ইপোক্সি রেজিন স্প্রেয়িং।
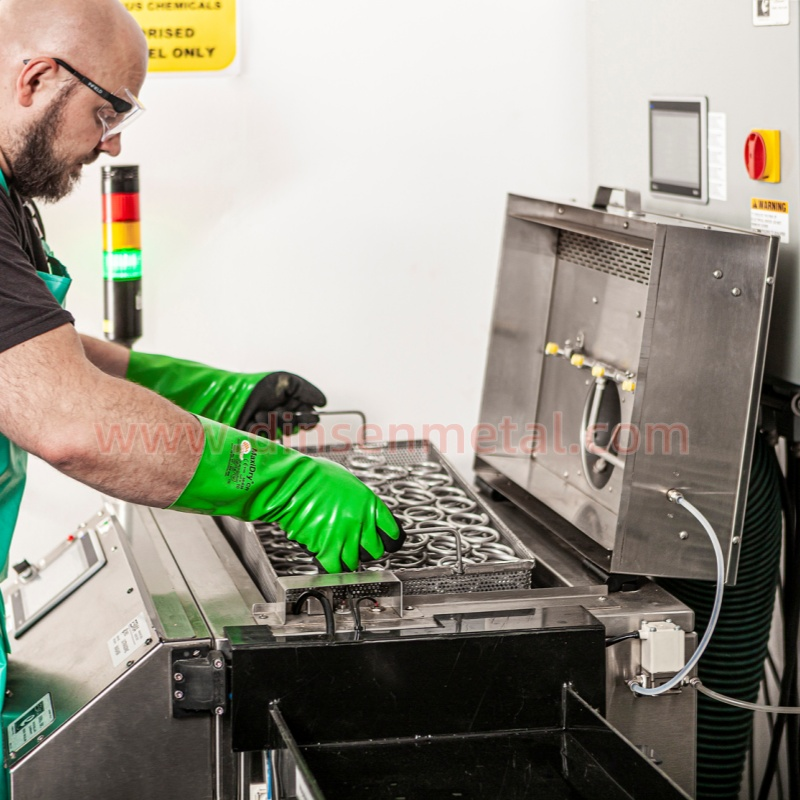
প্যাসিভেশন ট্রিটমেন্ট: স্টেইনলেস স্টিলের হোস ক্ল্যাম্পের ক্ষয় প্রতিরোধ ক্ষমতা বাড়ানোর জন্য সেগুলোকে পিকলিং প্রক্রিয়ার মাধ্যমে প্যাসিভেট করা হয়।
নিষ্ক্রিয়করণ চিকিৎসা
৫. সংযোজন এবং লকিং
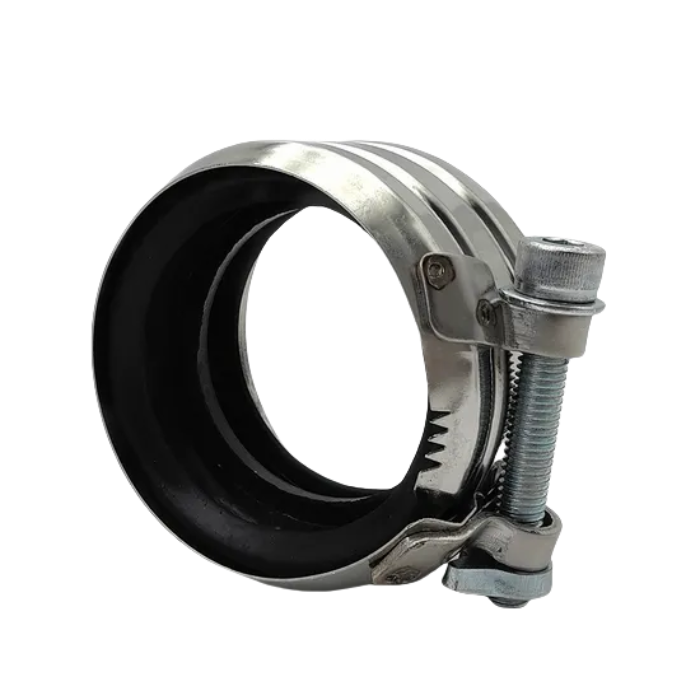
ওয়ার্ম-টাইপ থ্রোট ক্ল্যাম্প: ওয়ার্ম গিয়ার অ্যাসেম্বলিটি স্থাপন করুন, মসৃণ ঘূর্ণন নিশ্চিত করতে রিভেটিং বা ওয়েল্ডিংয়ের মাধ্যমে ওয়ার্ম সিটটি স্থির করুন।
বোল্ট-টাইপ থ্রোট ক্ল্যাম্প: স্টিল বেল্টের উভয় প্রান্তে ছিদ্র করুন ও ট্যাপ করুন, বোল্ট এবং নাট লাগান, এবং থ্রেড মেলানোর নির্ভুলতা ক্যালিব্রেট করুন।
৬. গুণমান পরিদর্শন
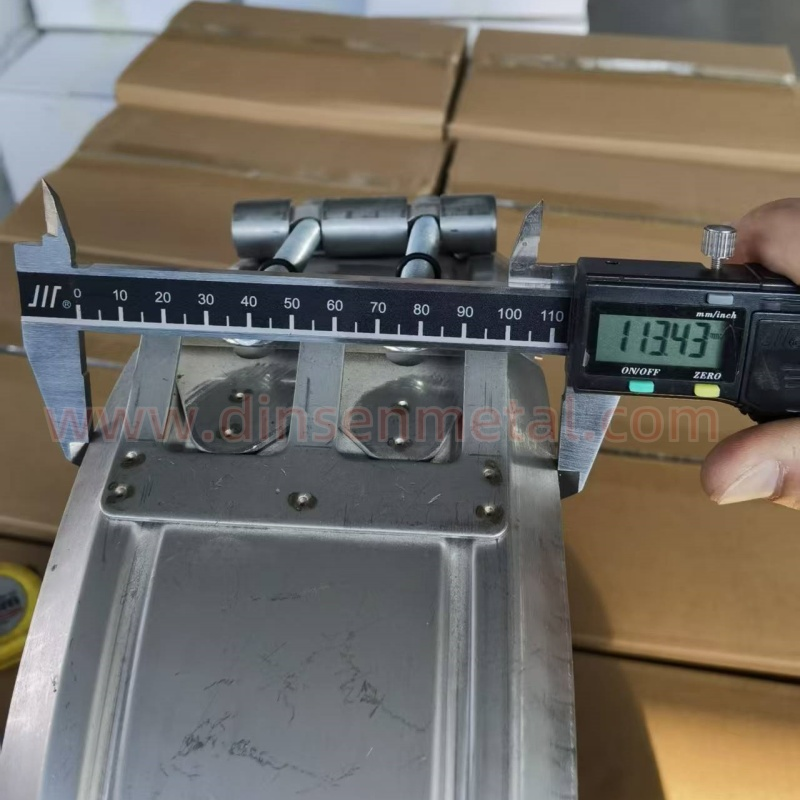
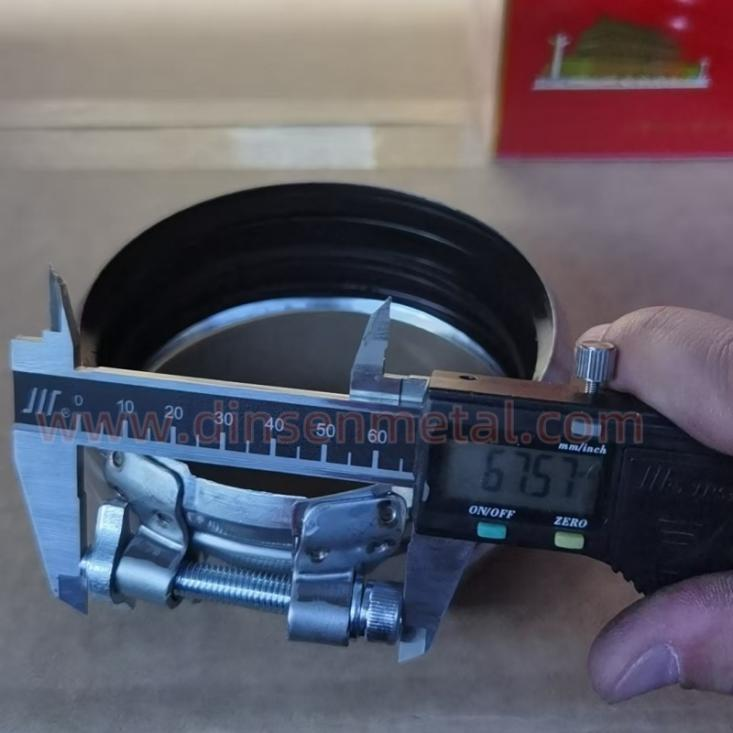
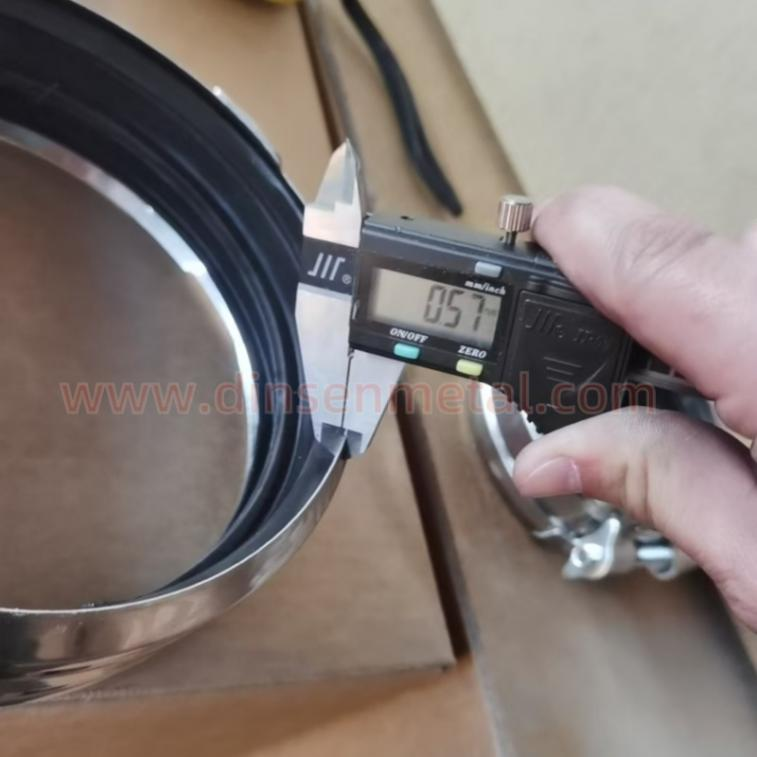
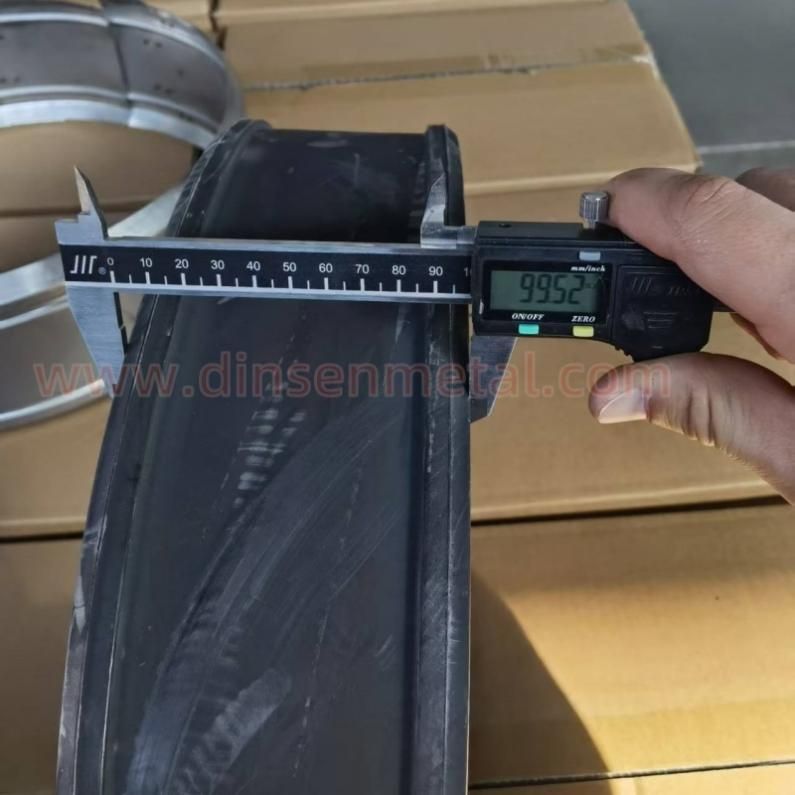
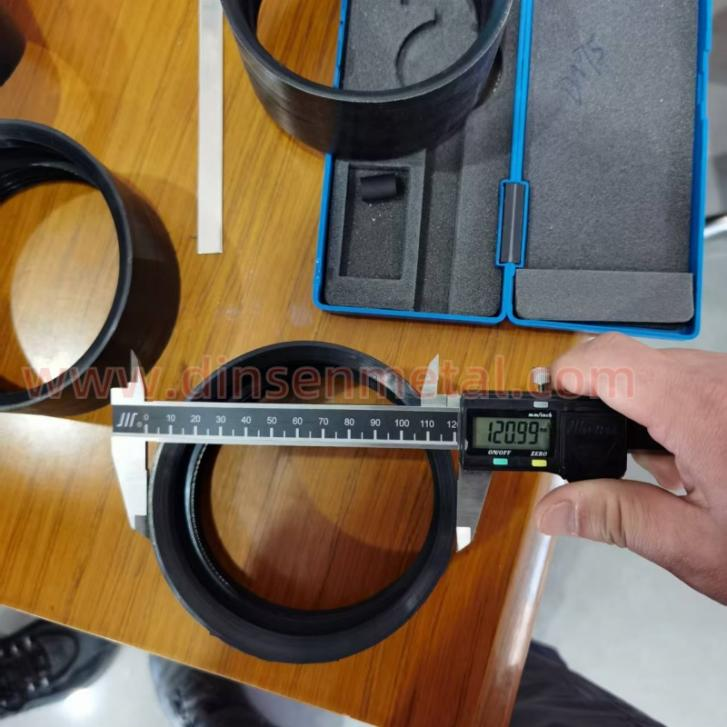
মাপ নির্ণয়: ক্যালিপার এবং প্রজেক্টর ব্যবহার করে থ্রোট ক্ল্যাম্পের ভেতরের ব্যাস, স্টিল বেল্টের পুরুত্ব এবং লকিং মেকানিজমের অবস্থান পরিমাপ করুন।
শক্তি পরীক্ষা: থ্রোট ক্ল্যাম্পের ক্ল্যাম্পিং ফোর্স (যেমন টেনসাইল স্ট্রেংথ ≥ ৫০০ এমপিএ) এবং লকিং মেকানিজমের স্থায়িত্ব পরীক্ষা করার জন্য একটি টেনসাইল টেস্টিং মেশিন ব্যবহার করুন।
ক্ষয় প্রতিরোধ ক্ষমতা পরীক্ষা: আবরণ বা প্যাসিভেশন প্রভাব যাচাই করার জন্য সল্ট স্প্রে পরীক্ষা (যেমন ৪৮-৯৬ ঘণ্টা)।
৭. প্যাকিং
পরিবহন ও সংরক্ষণের সময় মরিচা রোধ করার জন্য কার্টন প্যাকেজিং বা প্লাস্টিকের সিল করা ব্যাগ প্যাকেজিং করা হয়।
শ্রেণিবিন্যাস ও শনাক্তকরণ: স্পেসিফিকেশন ও উপাদান অনুযায়ী মোড়কজাত করুন এবং মডেল, ব্যাচ ও উৎপাদনের তারিখ চিহ্নিত করুন।