
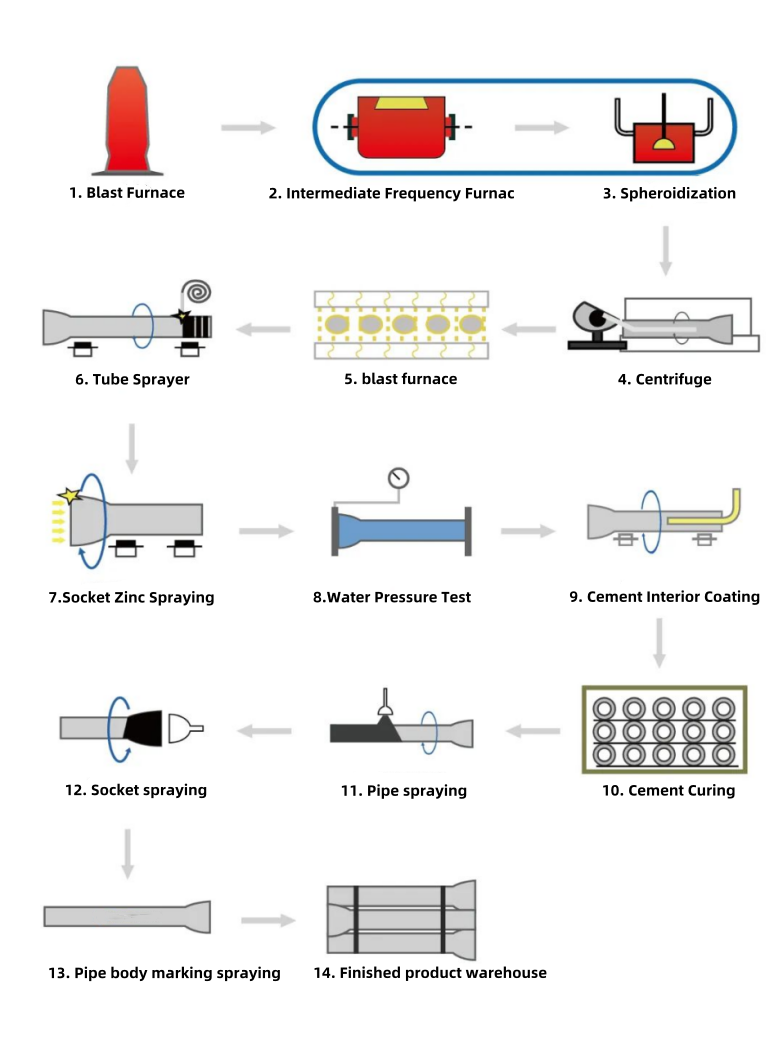
কাজের প্রবাহ
০১ মাঝারি কম্পাঙ্কের চুল্লিতে গোলাকার আকৃতি দেওয়ার পর গলিত লোহা যখন ঢালাইয়ের জন্য নির্ধারিত তাপমাত্রায় পৌঁছায়, তখন তা একটি পাখা-আকৃতির ব্যাগে ঢালা হয় এবং স্ল্যাগ অপসারণের জন্য একটি স্ল্যাগ জমাট বাঁধানোর উপাদান যোগ করা হয়।
০২ স্যান্ড কোরটি কোর ফ্রেমে হাতে করে রাখুন এবং কম গতির ঘূর্ণন শুরু করুন।
০৩ স্পাইরাল রডের মাধ্যমে ছাঁচের পাউডারটি বের করে নাইট্রোজেন দিয়ে টিউব ছাঁচে ফুঁ দিয়ে প্রবেশ করান।
০৪ মেশিনটিকে ঢালাই অবস্থানে খুলুন, টিউব মোল্ডটি নির্ধারিত গতিতে ঘুরবে এবং কোর ফ্রেমটি বন্ধ করুন।
০৫ পাখা-আকৃতির ব্যাগটি স্বয়ংক্রিয়ভাবে উল্টে যায় এবং ব্যাগের মুখ থেকে গলিত লোহা বেরিয়ে আসে। ইনোকুলেশন চিকিৎসার জন্য ইনোকুল্যান্ট যোগ করা হয় এবংদ্রুতএকই সময়ে টার্নওভার ব্যাগটি রিসেট করা হয়।
০৬ গলিত লোহা ট্রাফ এবং ফ্লো ট্রাফের মাধ্যমে টিউব মোল্ডে ঢালা হয় এবং প্রথমে সকেট ও তারপর পাইপের মূল অংশ ঢালাই করা হয়।
০৭ সকেট প্রোব দ্বারা সকেট পূর্ণ হওয়ার সংকেত পাওয়ার পর, সেন্ট্রিফিউজের মূল যন্ত্রটি স্বয়ংক্রিয়ভাবে নিচে নামতে থাকে যতক্ষণ না সম্পূর্ণ ঢালাই পাইপটি ঢেলে দেওয়া হয়।
০৮ উচ্চ-গতির ঘূর্ণন শীতলীকরণ সম্পন্ন হওয়ার পর, কোর ফ্রেমটি স্বয়ংক্রিয়ভাবে বাইরে বেরিয়ে আসে। কর্মী কোর ফ্রেমে লেগে থাকা অবশিষ্ট লোহা ও আবর্জনা পরিষ্কার করার পর, পরবর্তী পাইপ ঢালাইয়ের প্রস্তুতির জন্য একটি নতুন বালির কোর স্থাপন করা হয়।
০৯ সেন্ট্রিফিউজের ঘূর্ণন থেমে যাওয়ার পর, পাইপ টানার ক্ল্যাম্পটি পাইপ সকেটে প্রবেশ করানো হয় এবং পাইপ টানার মেশিনটি স্বয়ংক্রিয়ভাবে পাইপটি টেনে বের করে আনে।
১০। গঠিত ঢালাই পাইপটিকে পাইপ নামানোর মেশিনের সাহায্যে পাইপ সরবরাহ চেইনে নামানো হয় এবং অ্যানিলিং-এর জন্য অ্যানিলিং চুল্লিতে পাঠানো হয়।
গুণমান পরিদর্শন
পাইপ ঢালাই করার সময় এর দেয়ালের পুরুত্ব এবং বাহ্যিক গুণমান অবশ্যই নিয়ন্ত্রণ করতে হবে, যাতে ছিদ্র, গর্ত, ঢালাইয়ের দাগ এবং পুরু স্তরের মতো কোনো ঢালাই ত্রুটি না থাকে।
পোস্ট করার সময়: ১০-জুন-২০২৫



